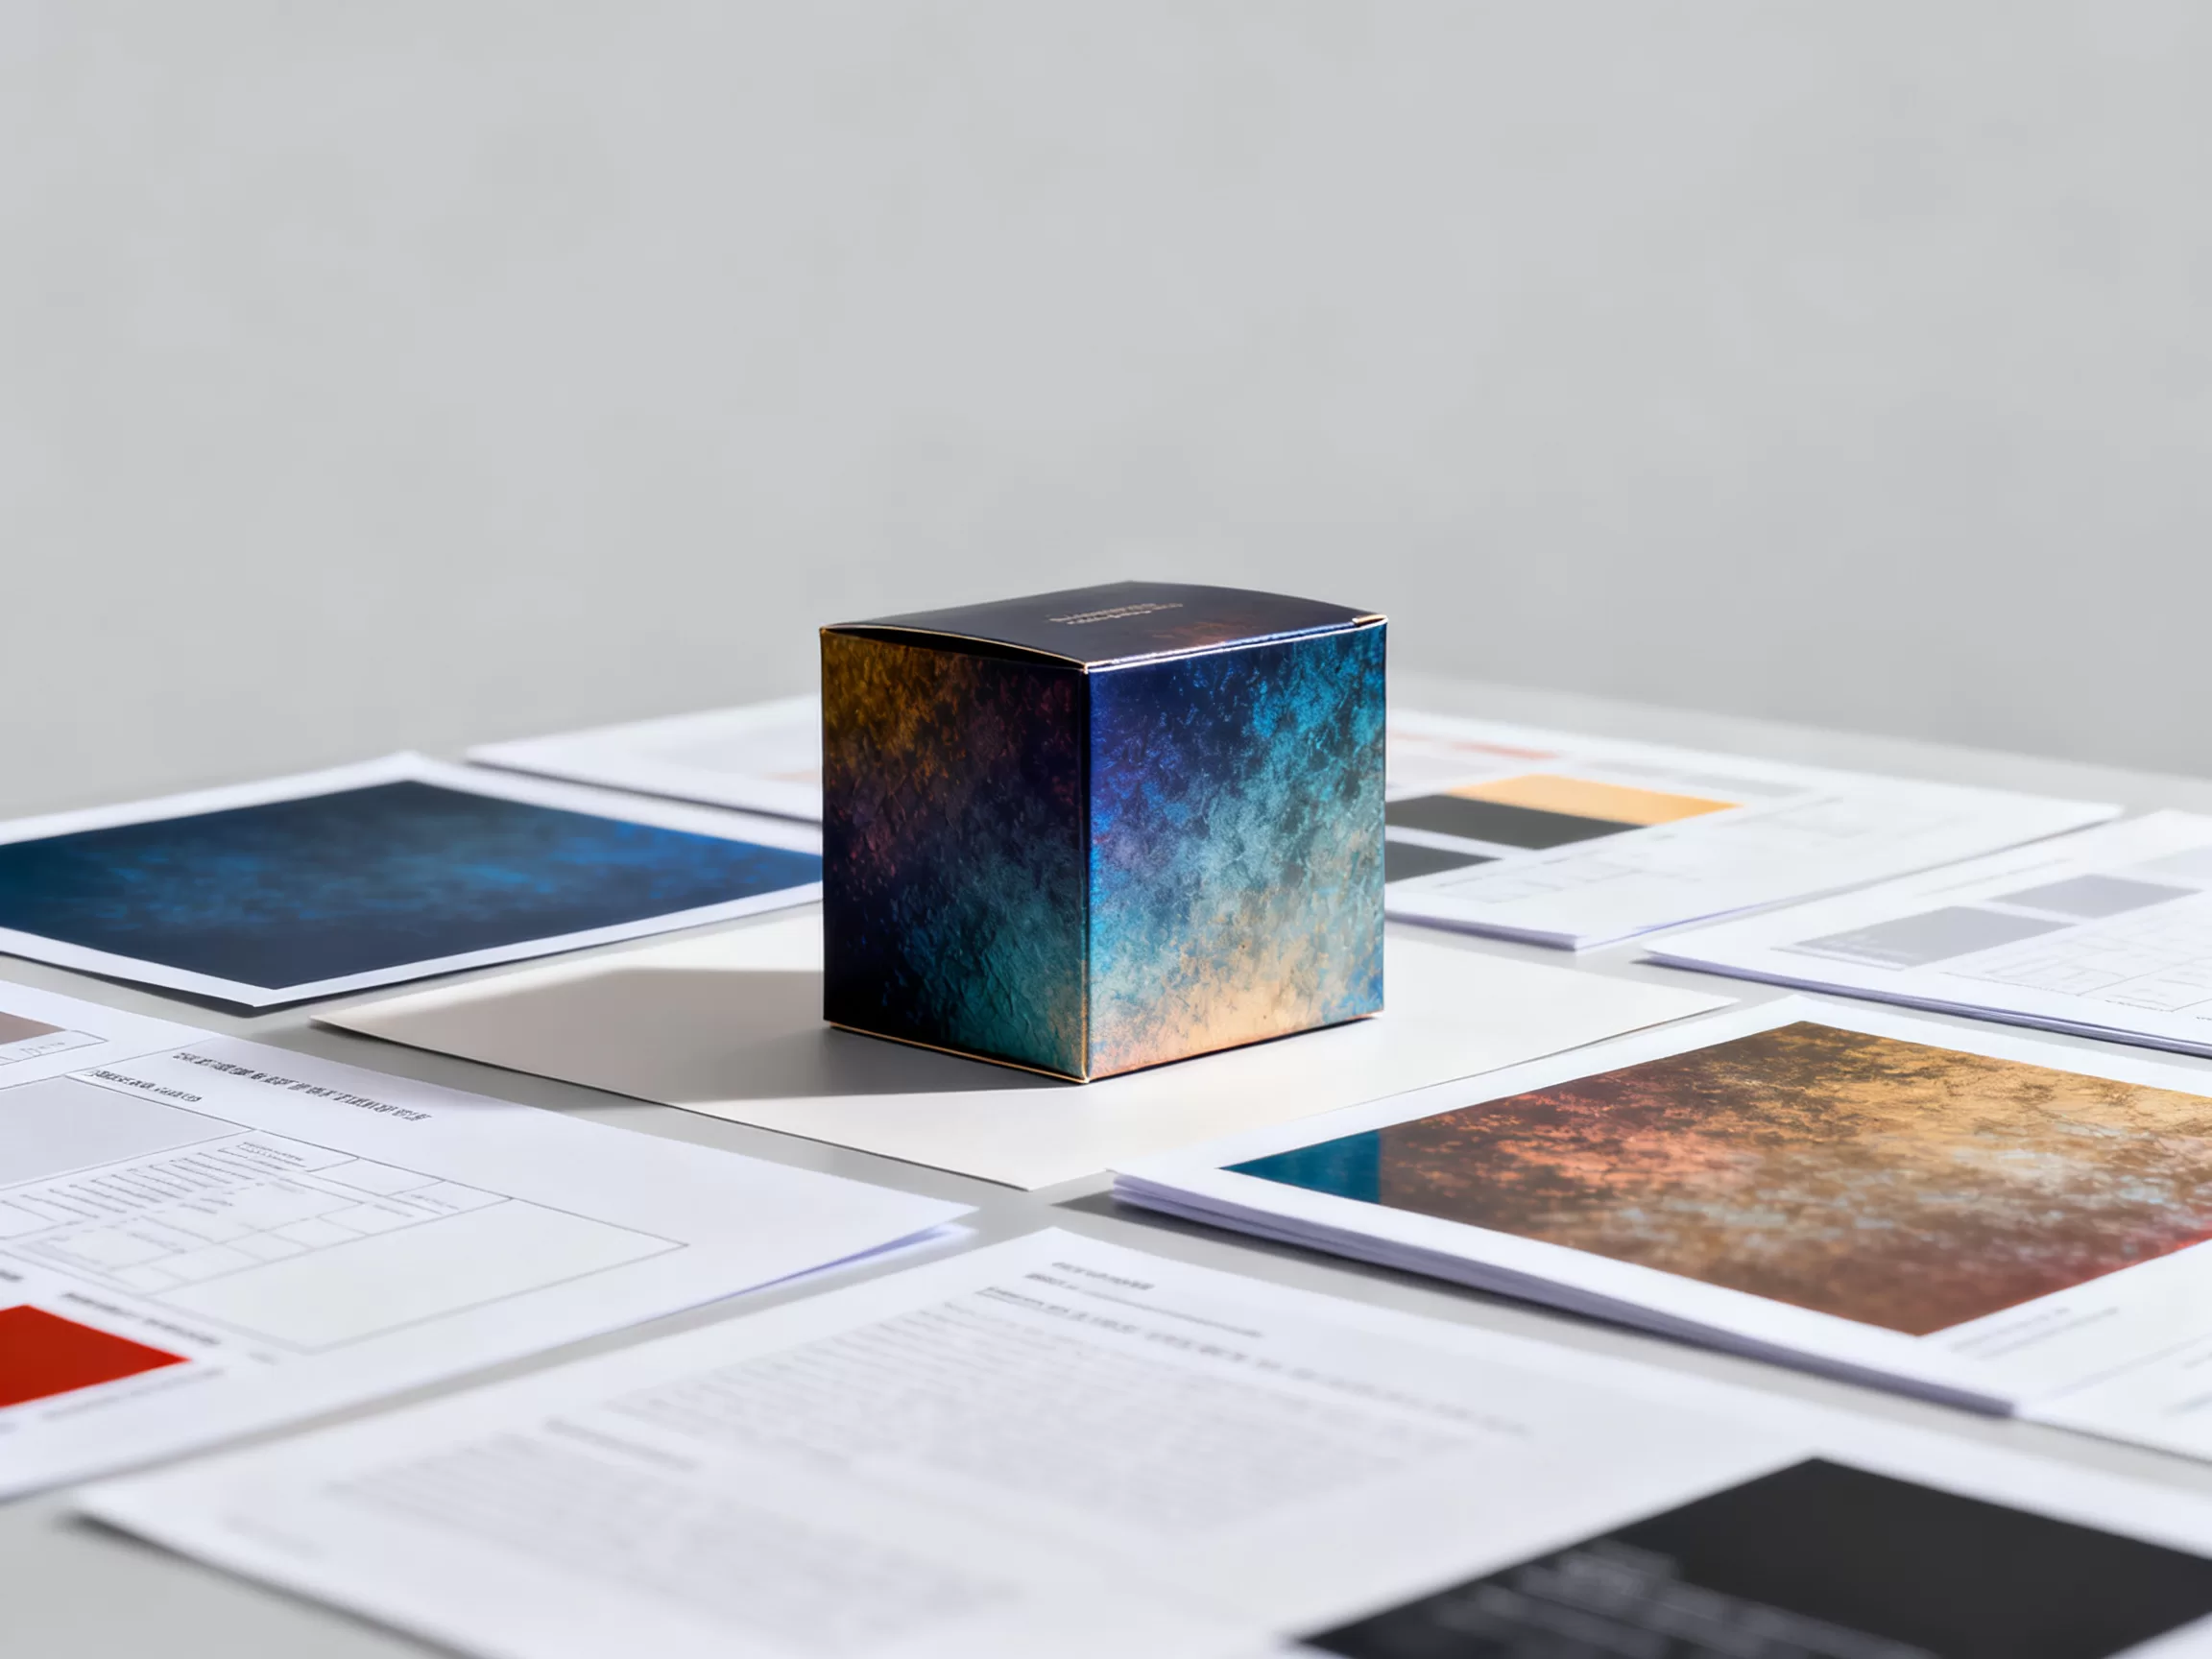
包装盒印刷打样,本质上是花小钱买确定性,把批量生产的失败风险提前消灭在印刷机开启之前。
一份包装盒,从设计图到实物,中间隔着一道巨大的信任鸿沟。设计稿是完美无瑕的数字模型,但纸张的纹路、油墨的饱和度、工艺压纹的深浅,屏幕根本无法体现。打样,就是把这道鸿沟填平,让客户和印刷厂在同一张纸上达成共识。
打样到底解决什么问题:一场三方信息对齐
包装盒涉及的设计师、品牌方、印刷厂三方,对“颜色好看”的定义截然不同。设计师看的是色值参数,品牌方看的是品牌VI的视觉延续,印刷厂看的是油墨覆盖率与套印精度。打样就是三方唯一能坐下来,对着实物指指点点的机会。
没有实物,讨论就是空对空。 设计师说“这个红再艳一点”,印刷厂理解为加5%的品红,品牌方以为是对比度拉高。面对实物,手指一指,问题就具体了。打样报告上写下的每一条修改意见,都对应着可见的瑕疵,而非虚无缥缈的感觉。
色彩还原的照妖镜:从RGB到CMYK的失真警报
设计软件里的颜色是RGB体系,自发光;印刷油墨是CMYK体系,靠反射。这中间存在天生的色域差异,尤其是高饱和度的橙色、荧光色、深蓝色,屏幕上看非常酷炫,印出来却黯淡无光。打样就是把这个落差用实物摆在你面前。
行业共识认为,数码打样能还原印刷机最终效果的90%左右。剩余那10%的偏差,来源于纸张吸收率、油墨干燥速度、实地印刷与网目调印刷的物理差异。打样阶段若只盯着屏幕看,这10%的偏差就会变成大批量生产时客户拒收的导火索。
工艺叠加的试金石:烫金、UV、击凸的物理极限
包装盒的价值感很大程度上来自后期工艺。烫金膜的附着牢度在不同纸张上截然不同,满版UV在覆亮膜的表面容易龟裂,深压纹的击凸深度受限于纸张纤维的延展性。这些物理特性,设计图上完全看不出来。
打样时,印刷厂会严格按照大货的工艺路径走一遍。打样师傅会用手指甲去抠烫金边缘,检查是否有飞金;会反复弯折压痕线,观察是否有爆纸。这些看似土办法的测试,恰恰是印刷机大货时最容易翻车的环节。
打样费用多少钱一单:算清这笔账不是为了省钱
很多品牌方问的第一句话是“打样贵不贵”,这个问题本身就问错了。打样费不是成本,是保险费。保险的赔付逻辑是:用小额确定支出,规避大额不确定损失。印刷厂的报价逻辑也是如此。
| 打样类型 | 费用区间参考 | 周期投入 | 风险对冲能力 |
|---|---|---|---|
| 数码快样(喷墨) | 较低,几十元级别 | 最快当天 | 只能看个排版布局,颜色参考意义有限 |
| 传统打样(模拟印刷机) | 数百元级别 | 3-5个工作日 | 追印刷厂大货色,能验证油墨叠印顺序 |
| 上机打样(实际机器试印) | 较高,千元级别 | 视印刷机档期 | 完全等同于大货效果,但占用机时费用高 |
多数情况下,传统打样就已经能覆盖99%的品控需求。 如果产品涉及复杂的逆向UV工艺或大面积烫金,这笔上机费省不得。拿盒子去广东、江浙沪的印刷厂询价时,你会发现打样费可以抵扣大货货款。也就是说,这笔钱不是白扔的,只是提前垫付了。
打样和印刷颜色差距:为什么打样是红印出来是橙
这里必须说透一个底层逻辑:打样机是喷墨原理,印刷机是油墨与水混合的胶印原理。喷墨靠喷嘴喷射液滴,胶印靠橡皮布转移油墨,两者的成色机理截然不同。
即便同一家打样公司用顶级的色彩管理软件校准,打样稿与大货之间依然存在微小的容差值。业内通常以Delta E色差值作为衡量标准,Delta E在3以内,人眼几乎看不出差别,在3到6之间,专业人士能看出差异。打样的目标不是让颜色一模一样,而是让差异控制在可接受的范围内。
纸张克重与纹路的触觉模拟
包装盒是拿在手里被触摸的,触觉比视觉更容易产生廉价感或高级感。打样环节最重要的步骤之一是选纸。同一款300g灰底白板纸,涂布层的光泽度有哑光、半哑、高光之分,芯层的松厚度决定了盒子的挺度。
打样时摸到的质感,就是消费者拿到手里的质感。设计图上标注的“特种纸”,必须在打样阶段实际摸到才能确认。这个环节造假不得,换纸基材意味着图案的显色效果和模切弯折后的形态都会变。
包装盒打样印刷厂怎么选:考察三个硬指标
选打样供应商,规模不是第一顺位,关键是看它有没有把打样当回事。很多大型印刷厂把打样当作给机长的“热身练习”,做出来的样品粗糙不堪。标准应该前置。
看色彩管理设备的配置年代
印刷行业的分光密度仪、色彩管理软件更新换代慢,但绝非越老越好。去工厂参观时,直接问他们用爱色丽的哪款分光仪,查看校准证书的有效期。如果设备是十年前的型号且没有最新的校准记录,这个厂家的颜色追踪能力就要打上问号。
看打样车间是否恒温恒湿
纸张是吸湿性材料,温湿度变化直接导致纸张变形、吸墨率波动。一个合格的打样车间必须具备恒温恒湿系统,温度控制在23℃左右,湿度控制在55%左右。这个细节能过滤掉一大批不专业的作坊式印刷厂。
看完稿稿件的标注规范
让打样厂提供一份他们的标注模板。专业的标注会写清楚:专色PANTONE编号、四色色值、网点成数、烫金版材质、击凸深度指数。如果他们对工艺描述只用“亮金”“哑银”这种模糊词汇,那这家的样品基本靠猜。
打样流程的隐蔽价值:反向检验结构设计
包装盒不仅要好看,更要好折。一张纸经过模切压痕,再折叠成型,整个过程的物理应力变化,CAD图纸上看不出来。打样阶段把盒型折起来,能发现很多结构上的致命伤。
自动糊盒机能否顺畅走带
手工折盒能折得动,不代表大货上自动糊盒机能走得顺畅。打样时要把糊口边的尺寸公差测量出来。误差超过正负0.5mm,在自动糊盒线上就会出现卡机、歪盒、甚至中途爆口。这个问题在打样阶段不解决,大货时一天耗损几万个盒子很正常。
模切版的受力平衡点
模切是把刀版压在纸张上切割。复杂的异形盒型,刀线密集的区域压力需求大,大面积空白区域需求小。打样时能直观看到模切边缘是否有毛边、压痕线是否深浅不一。为了赶工只量成品尺寸,忽略模切版的受力平衡,后期调机会浪费大量时间。
结尾:打样是包装项目的压舱石
包装盒印刷打样的作用,绝不只是一张“样品确认单”那么简单。它是生产链条里唯一一次可以低成本犯错的机会。跳过这一步,省下的打样费,往往会以翻倍的价格变成报废纸、停机费、快递损耗和客户投诉单,重新回到你的采购清单里。把钱花在打样上,是包装项目里最稳妥的投资。
关于包装盒印刷打样作用的常见疑问
打样稿可不可以直接作为签收大货的标准
可以作为主要依据,但不能作为唯一依据。打样稿是追色的基准,但大货的印刷表现受纸张批次、油墨批次、车间温湿度波动影响。正确做法是:以大货开始印刷时,机长现场签出的机样为最终验收标准。打样稿和机样之间有轻微差异是被行业质量规范允许的。
数码快样和传统打样能不能混为一谈
不能。数码快样是喷墨打印,颜色鲜艳度偏高,层次过渡平滑细腻,但它无法模拟胶印的网点点型。如果产品包装有大面积平网色块,数码快样上的色块均匀度和大货差异会特别大。贵重材质推荐做传统打样,市面上宣传“所见即所得”的数码打样店,多数情况下指的色彩管理系统做得精准,而非油墨纸质还原精准。
印刷厂说“免费出样”可信吗
要分辨这免费二字的含义。一种情况是客户自带文件,印刷厂为了争取这个订单,用生产间隙顺带出一份常规材料的样品。另一种情况是,样品费已经提前核算进大货报价里。羊毛出在羊身上,关键在于看这家厂的报价是否因为“免费打样”而高出市场均价。合理的打样费用是质量的保证,过分低廉或直接免费的打样,往往意味着工艺验证环节被压缩。